


انواع شعاع ها توسط خم شدن هوا بر روی یک ترمز مطبوعات تشکیل شده است

شکل 1
هنگام خم شدن تیز، پانچ در طول خمش سطح ماده را سوراخ می کند. هنگامی که شما خم حداقل شعاع (ما آن را "حداقل مرز بین خمش شدید و کامل" نامیده می شود)، شعاع بینی پانچ فقط شروع به سوراخ سطح مواد است.
سوال: من ستون خود را برای برخی از زمان ها خواندید و در مغازه من زمان زیادی را صرف بحث در مورد اینکه یک خم شدن شدید در یک فرم هوا و نحوه ارتباط آن با حداقل شعاع خم است. آیا آنها یکسان هستند یا تفاوت وجود دارد؟ لطفا این موضوع را برای ما مرور کنید تا بتوانیم درک درستی از این مفاهیم و کاربرد آنها در دنیای واقعی داشته باشیم؟
پاسخ: گاهی لازم است که تعاریف چیزی را گسترش دهیم و اصلاح کنیم - و این یکی از آن زمانهاست. پس از چند ماه تحقیق در زمینه موضوعات مرتبط مانند عامل k، من متوجه شدم که ما واقعا نیاز به تغییر تعاریف ما در مورد انواع مختلف شعاع خم شدن داریم.
برای تشکیل هوا ما سه نوع پذیرفته شده داریم: حداقل، شعاع و عمیق. با این حال، برای منعکس کردن تمام تحقیقات که در دهه های اخیر به خم شدن ورق فلز رفته است ممکن است زمان استفاده از اصطلاحات دقیق تر باشد.
پنج دستورالعمل از شعاع خم در یک ترمز فشار
پنج قطعه شعاع خمش داخل (Ir) وجود دارد. در قلب همه چیز دقیق، Ir است که ما برای محاسبه اعمال خمش (BA) و کسر خمش (BD) استفاده می کنیم. پنج عبارتند از:
خم شدن شعاع شارپ
خم حداقل شعاع
شعاع کامل خم کن
خم شدن سطح یا شعاع
خم شدن شعاع عمیق
شعاع شارپ خم در ترمز مطبوعات
خمش شعاعی تیز، جایی است که مرکز خم خم شده است. این چرک زمانی ایجاد می شود که فشار به ناحیه ای به اندازۀ کوچک به وجود می آید که تونل اعمال شده بیش از توانایی مواد برای مقاومت در برابر این نیرو است و اجازه می دهد پانچ بینی را سوراخ سطح مواد.
ایجاد مرکز شعاع باعث تغییرات ضخامت مواد (Mt)، مقاومت، مقاومت کششی و جهت دانه می شود. این به نوبه خود منجر به تغییر زاویه در خم شدن نهایی و تغییرات کج خمش (BD) می شود. در بدترین حالت، خمش های تیز باعث ایجاد نقطه ضعفی در ورق فلز می شود و موجب خم شدن در محصول نهایی می شود.
این که خم شدن تیز است، عملکرد ماده است، نه تیز ترین بینی پانچ در مغازه شما. هنگامی که نوک پانچ در مقایسه با تونونیزاسیون مورد نیاز برای شکل گیری بیش از حد کوچک باشد، بار در چنین منطقه کوچکی متمرکز خواهد شد که پانچ سطح پوست را سوراخ می کند.
از اینجا شما دو گزینه دارید. ابتدا بایستی با خم شدن شدید و محاسبه BA، بیرون زدگی (OSSB) و BD با استفاده از ارزش برای شعاع به طور طبیعی شناور شود. اگر شعاع پانچ بینی باید باقی بماند، باید زاویه خم را در حین تولید مشاهده کنید. باز هم، چون خم های شدید سطح مواد را سوراخ می کنند، تغییرات زاویه خمشی را از تغییرات خواص مواد، جهت دانه، ضخامت، و شدت کشش و راندمان تقویت می کنند.
گزینه دوم شما این است که هنوز BA، OSSB و BD را با استفاده از شعاع داخلی که به طور طبیعی شناور شده است محاسبه کنید. این بار، بینی پانچ را به شعاع نزدیکترین حد ممکن به شعاع به طور طبیعی شناور می کنید بدون اینکه بیش از مقدار شعاع باشد. اگر پانچ بینی شما بیش از مقدار شعاعی شناور است، مواد را به شعاع جدید، بزرگتر، دوباره همه ارزش های BD خود و خالی صاف را تغییر دهید.
نگه داشتن شعاع پانچ بینی تا آنجا که امکان پذیر است، اما هنوز هم کمتر از Ir شناور خواهد شد به شما زبری پایدار ترین و سازگار زاویه، و به علاوه، ابعاد خطی با ثبات است.
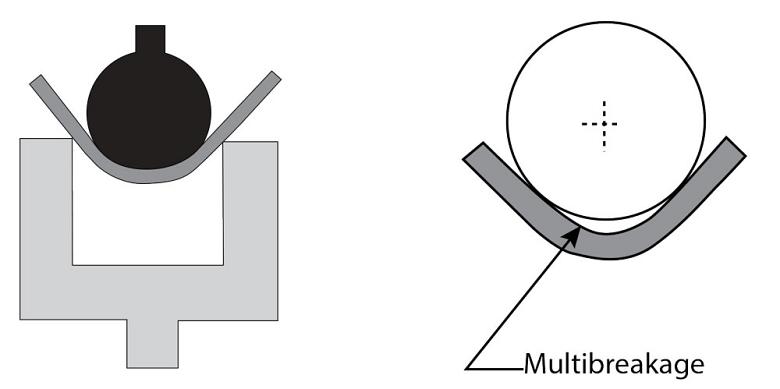
شکل 2
در شعاع خم (در سمت چپ)، ماده در تماس با سطح صورت پانچ باقی می ماند. اما با افزایش نسبت Ir-to-Mt، شعاع عمیق خم می شود، به همین دلیل چند ضلعی رخ می دهد (در سمت راست). Multibreakage خود را نشان می دهد به عنوان شعاع داخلی از ماده جدا از بینی پانچ.
حداقل شعاع خم در ترمز مطبوعات
حداقل خمش شعاعی تیزترین پانچ بینی موجود در مغازه نیست، که اغلب به معنی بسیاری از مهندسان و برنامه نویسان اشتباه است. در عوض، حداقل شعاع خمش می تواند یکی از دو چیز را، بسته به متن، توصیف کند.
اول، این نقطه ای است که خم شدن تیز می شود و بینی پانچ شروع به نفوذ به سطح ماده می کند. آن را تعریف "حداقل مرز" (نگاه کنید به شکل 1 ). دوم، این می تواند به معنای کوچکترین شعاع داخل هوا تشکیل شده باشد که شما می توانید بدون شکستن سطح بیرونی خم شدن دست پیدا کنید.
با اشاره به تعریف دوم، تامین کنندگان مواد اغلب حداقل شعاع داخل را در چند ضلعی Mt، به عنوان مثال 1Mt، 2Mt، فهرست می کنند. دقیق تر، شما می توانید حداقل شعاع خم با استفاده از کششی کششی مواد داده شده محاسبه کنید. برای اطلاعات بیشتر در این مورد، از سپتامبر 2018، در «www.thefabricator.com» بایگانی شده، «تجزیه و تحلیل عامل k در خم شدن ورق فلز» را بررسی کنید.
فقط برای چسباندن چیزها بیشتر، شما می توانید حداقل خم شعاع را با استفاده از بینی پانچ به شدت که شروع به سوراخ (تعریف اول) و همچنین ترک در شعاع بیرونی را تشکیل می دهند. صرف نظر از اینها، هر دو تعاریف از نزدیک مرتبط هستند، زیرا آنها تا حدودی وابسته به استحکام کششی مواد هستند. هرچه مقاومت کششی بالاتر باشد، پانچ بزرگتر باید جلوگیری از ترک خوردگی در خارج خم شود. این نیز برای سختی درست است مواد سخت تر، شعاع بیشتری نیاز است.
هر دو نوع حداقل خمش شعاع (همراه با خم شدن های شدید)، آیا خم شدن مرکز خم می شود یا خیر، یکپارچگی مواد و سازگاری کلی را به خطر می اندازد. چرا این هست؟ از آنجا که هر دو خمش تیز و حداقل شعاع منجر به تنش کششی بیش از حد می شود. این تغییر شکل شعاع، در نتیجه تغییر طول خمش را تغییر می دهد.
در ورق فلز دقیق، هر بخشی، هر خم و هر نوع مواد دارای مشخصات خاصی است که باعث می شود تا هر یک از آنها حداقل دارای شعاع خمش درون خود باشد. هرگز نخواهد بود و باید در هنگام طراحی قطعات فلزی مورد توجه قرار گیرد. برای انطباق، سعی کنید قطعات را با شعاع داخلی که نزدیک به ضخامت مواد است، طراحی کنید. این ما را به شعاع بعدی ما هدایت می کند: خم شدن کامل.
شعاع کامل شعاع در ترمز مطبوعات
خمش کامل شعاعی، جایی است که رابطه Ir به Mt 1 تا 1 (یعنی Ir برابر با Mt) است، اما محدوده کوچکی از مقادیری را که با حداقل شعاع شروع می شوند و به 125 درصد از Mt.
خمش شعاع کامل این است که کامل است. در یک رابطه 1 به 1 Ir-to-Mt، خم در وضعیت پایدار خود قرار دارد و به شما امکان می دهد شعاعی را با کمترین تغییرات بین خم ایجاد کنید. شما یک زاویه خمش سازگار، ابعاد سازگار و حداقل مقدار backback تولید خواهید کرد.
این نسبت 1 تا 1 به Ir-to-Mt نیز یک ارزش است که در آن قوانین بسیار پیچیده 8x معتبر است، یعنی عرض die باید 8 برابر Mt باشد. هنگامی که نسبت Ir-to-Mt بزرگتر یا کوچکتر می شود، این قاعده نامعتبر می شود.
خمش سطحی یا شعاعی و خم شدن شعاع عمیق
خمش سطحی یا شعاعی جایی است که شعاع داخلی آن بیشتر از 125 درصد تا تقریبا 12 برابر Mt است. باز هم، این تقریبی است حد بالا دقیق تر برای خم شدن شعاع ها مربوط به رفتار مواد است، که من به زودی به آن پاسخ خواهم داد.

شکل 3
یک پد اورهان در برابر ماده، پشت آن را در برابر شعاع پانچ فشار می دهد.
همانطور که نسبت Ir-to-Mt افزایش می یابد، همچنین Backback. و هنگامی که رابطه Ir-to-Mt بسیار زیاد است، ماده بسیار ضخیم نیست، حتی در استحکام کششی کم، و این همه می تواند بر چند ضلع باشد ( شکل 2 را ببینید). مواد جامد با قدرت کششی متداول و کمتر در مواد با مواد با مقاومت زیاد، چند قطره خود را نشان می دهد به عنوان شعاع داخلی ماده از بینی پانچ جدا می شود. اگر نسبت Ir-to-Mt بیش از 12 تا 1 باشد، چندین بار می تواند اتفاق بیفتد اما در شرایط مناسب می تواند نسبت به 30 تا 1 افزایش یابد.
بنابراین هنگامی که یک شعاع خم به یک شعاع عمیق خم می شود؟ این را می توان به عنوان لحظه جدایی مواد از شعاع پانچ توصیف کرد. باز هم این می تواند زمانی اتفاق می افتد که نسبت Ir-to-Mt بیش از 12 تا 1 باشد، اما در بعضی موارد می تواند تا 30 تا 1 باشد.
ویژگی های مواد نقش مهمی را در نتایجی که شما به دست می آورید، بازی می کنند. شما می توانید تغییرات قابل توجهی در ترکیب شیمیایی، درمان ها و تمپور ها در هر نوع یا گروه مادی ایجاد کنید، به طوری که پیش بینی دقیق جایی که تغییر رخ می دهد، سخت است.
تا یک زاویه خم خارجی 90 درجه، مواد به وضوح از خطی شعاع پانچ پیروی می کنند. اما پس از آن هر دو نفوذ به فضای خالی و backback کار سحر و جادو خود را. همانطور که زاویه خم خارجی افزایش می یابد، افزایش نسبی در مقدار backback مشاهده خواهید کرد. دورتر، باید به جبران بازگشت تورم، جدایی بین Ir و Rp بیشتر باشد، و کوچکتر Ir نسبت به شعاع پانچ نسبت می یابد. خمش شعاع عمیق، به منظور حفظ مواد در تماس با شعاع پانچ، به نوعی جبران یا فشار دادن نیاز دارد ( شکل 3 را ببینید).
در ضمن، این روش هنوز هم می تواند با روش خمش تقسیم شود: خم شدن هوا، بتونه، سوزاندن، تاشو و پاک کردن. این یک موضوع برای روز دیگر و ستون دیگری است. صرفنظر از اینکه، اگر هوا را تشکیل دهید، با استفاده از این پنج اصطلاح می توانید هرکسی را در مغازه کمک کنید تا به همان زبان صحبت کند تا بتواند به هر چالشی خم شود.


